

Descrição dos produtos
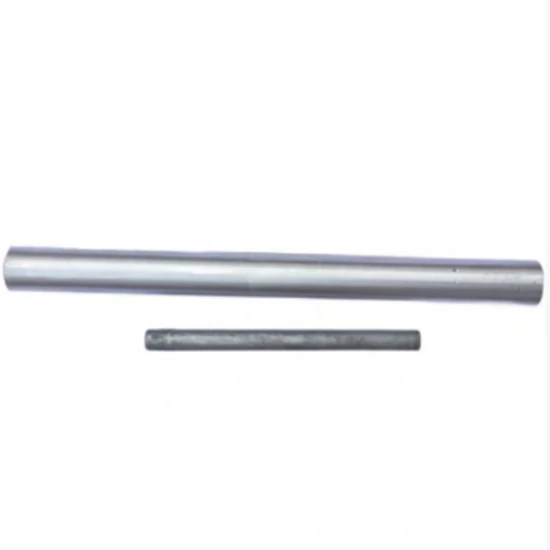
O conjunto de emenda de compressão JY serve como um acessório essencial para obter continuidade mecânica e condutividade elétrica em condutores de alumínio reforçado-de aço (LGJ) usados em linhas de transmissão aéreas. Empregando um processo de crimpagem hidráulico, ele representa o método de emenda predominante para linhas com seções transversais grandes-e classificações de alta tensão. Possui excepcional resistência mecânica e desempenho elétrico superior, além de excelente resistência à corrosão. É adequado para uso em uma ampla variedade de ambientes, incluindo ambientes internos e externos; planícies e regiões montanhosas; zonas costeiras e interiores; condições que variam de calor extremo a frio intenso; e ambientes caracterizados por forte poluição ou névoa salina.

Especificações Técnicas
| Modelo | Faixa de fio aplicável (mm) | Dimensões principais (mm) | Aderência Maior ou igual a (kN) | peso (kg) | |||||
| D | d | L | Φ1 | Φ2 | L1 | ||||
| JY-95/15 | LGJ-95/15 | 26 | 12 | 360 | 12 | 5.5 | 120 | 33.5 | 0.49 |
| JY-95/20 | LGJ-95/20 | 26 | 12 | 380 | 12 | 6 | 120 | 35.5 | 0.5 |
| JY-120/20 | LGJ-120/20 | 30 | 14 | 380 | 17 | 6 | 120 | 39 | 0.67 |
| JY-120/25 | LGJ-120/25 | 30 | 14 | 420 | 17 | 6.8 | 150 | 45.5 | 0.73 |
| JY-150/20 | LGJ-150/20 | 32 | 14 | 390 | 18 | 6 | 120 | 44.3 | 0.79 |
| JY-150/25 | LGJ-150/25 | 32 | 14 | 400 | 18.5 | 6.8 | 120 | 51 | 0.84 |
| JY-150/35 | LGJ-150/35 | 32 | 16 | 430 | 19 | 8.2 | 150 | 61 | 0.94 |
| JY-185/25 | LGJ-185/25 | 32 | 14 | 420 | 20.5 | 6.8 | 120 | 61 | 0.77 |
| JY-185/30 | LGJ-185/30 | 32 | 16 | 440 | 20.5 | 7.6 | 140 | 61 | 0.87 |
| JY-185/45 | LGJ-185/45 | 32 | 18 | 520 | 21 | 9.1 | 200 | 76 | 1.04 |
| JY-240/30 | LGJ-240/30 | 36 | 16 | 570 | 23 | 7.9 | 170 | 71.8 | 1.15 |
Recursos do produto

Alta resistência de aderência:Após a crimpagem, a força de preensão normalmente é igual ou superior a 95% da resistência à ruptura do condutor original, garantindo que o condutor não se rompa.
Baixa resistência:A resistência de contato na interface crimpada é mínima, evitando a geração excessiva de calor durante a operação-de longo prazo.
Estabilidade Estrutural:Constituindo uma "conexão rígida", ela não é afetada pela vibração-induzida pelo vento e é imune ao afrouxamento.
Fácil instalação

1. Inserção e posicionamento do tubo
Inserção do tubo: Primeiro, deslize o tubo de alumínio no lugar; em seguida, insira os núcleos de aço dos condutores de ambos os lados no tubo de aço, garantindo que os núcleos de aço estejam alinhados centralmente dentro do tubo de aço.
Posicionamento: marque com precisão as posições de crimpagem no tubo de alumínio, garantindo que-após a crimpagem-permaneça uma folga adequada entre as extremidades do tubo de alumínio e os condutores.
2. Crimpagem do núcleo de aço
Sequência: Comece no centro do tubo de aço e aplique pressão sequencialmente para fora em direção às extremidades do tubo em ambos os lados.
Requisitos principais: A crimpagem deve ser realizada utilizando as matrizes de aço correspondentes; após a crimpagem, a dimensão-transversal deve atender ao padrão especificado (por exemplo, 17,11 mm) e o tubo deve estar livre de rachaduras.
3. Crimpagem do tubo de alumínio
Colocação do tubo: Deslize o tubo de alumínio sobre a luva de emenda de aço, cobrindo a área ondulada.
Processo de crimpagem: Comece no centro do tubo de alumínio e prenda para fora em direção às extremidades do tubo em ambos os lados; cada impressão de crimpagem sucessiva deve sobrepor-se à anterior em 5–8 mm. Após a crimpagem, qualquer rebarba ou rebarba deve ser lixada suavemente.
Perguntas frequentes
Q1: Por que o tubo se alonga após a crimpagem?
R: Este é um fenômeno normal. A compressão hidráulica faz com que o material metálico sofra deformação plástica e se estenda em ambas as extremidades; a taxa de alongamento é normalmente em torno de 15% a 20%.
Q2: O que deve ser feito se o tubo parecer torto após a crimpagem?
R: Se o grau de flexão ultrapassar 2%, deverá ser corrigido. Um dispositivo de endireitamento especializado deve ser usado para restaurar o alinhamento; martelar diretamente ou dobrar com força com uma chave inglesa é estritamente proibido, pois pode resultar em rachaduras.
Q3: Como pode ser evitada uma crimpagem deficiente?
R: A chave está na limpeza e na correspondência adequada das matrizes. Antes de inserir o condutor, deve-se utilizar uma escova de aço para remover a película de óxido da superfície do condutor. Além disso, a matriz de crimpagem utilizada deve corresponder exatamente ao modelo específico do condutor; misturar matrizes incompatíveis é estritamente proibida.
Q4: Existem diretrizes específicas para a sequência de crimpagem?
R: Geralmente, o princípio de "primeiro o meio, depois as pontas" é seguido. Para condutores de alumínio-reforçados com aço, o tubo de aço (núcleo de aço) deve ser crimpado primeiro, seguido pelo tubo de alumínio. Durante o processo de crimpagem, a operação deve prosseguir sequencialmente-uma impressão de matriz por vez-trabalhando do centro para uma extremidade.
Q5: Como determinar se uma crimpagem é satisfatória?
R: Existem três critérios para uma crimpagem satisfatória:
Aparência: As impressões de crimpagem hexagonais devem ser claras, uniformes e livres de rachaduras.
Dimensões: O diâmetro externo da seção crimpada deverá atender às normas especificadas; isso pode ser verificado usando um paquímetro.
Verificação tátil: A seção crimpada deve parecer um pouco mais espessa e dura do que o condutor original.
Tag: conjunto de emenda de compressão, fabricantes, fornecedores, fábrica de conjuntos de emenda de compressão na China